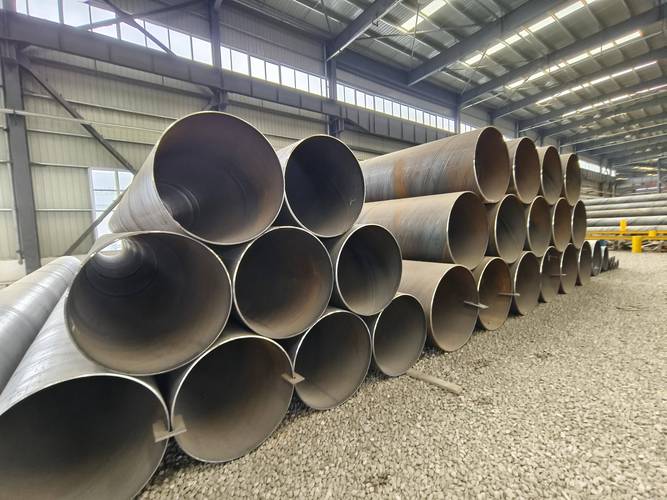
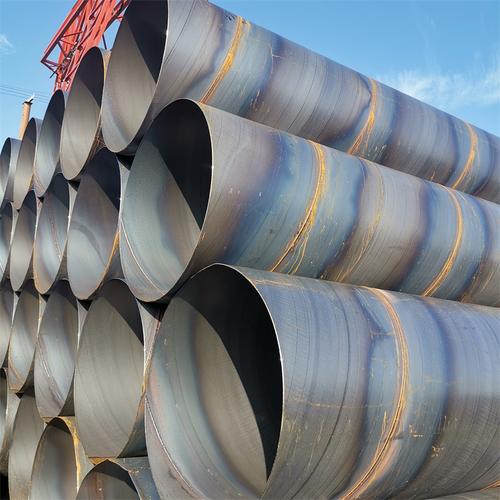
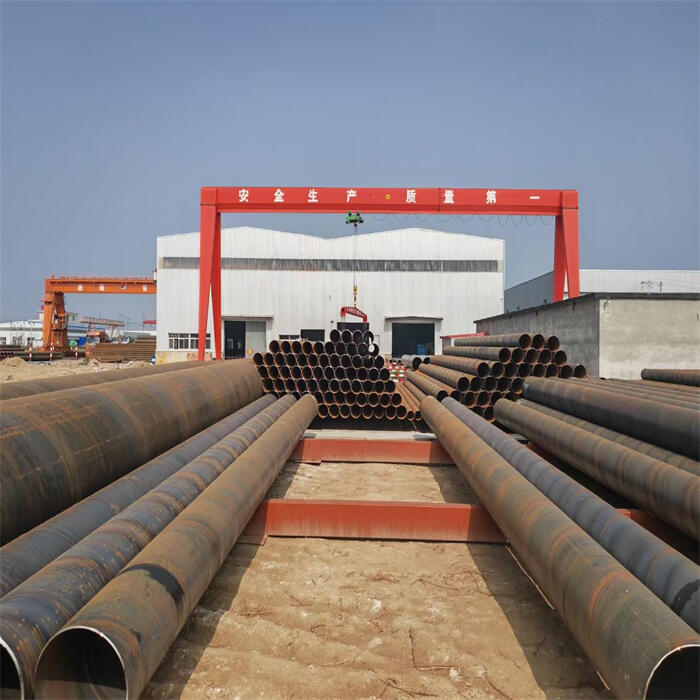
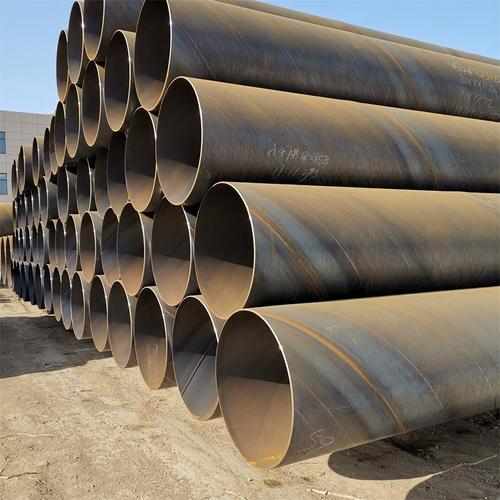
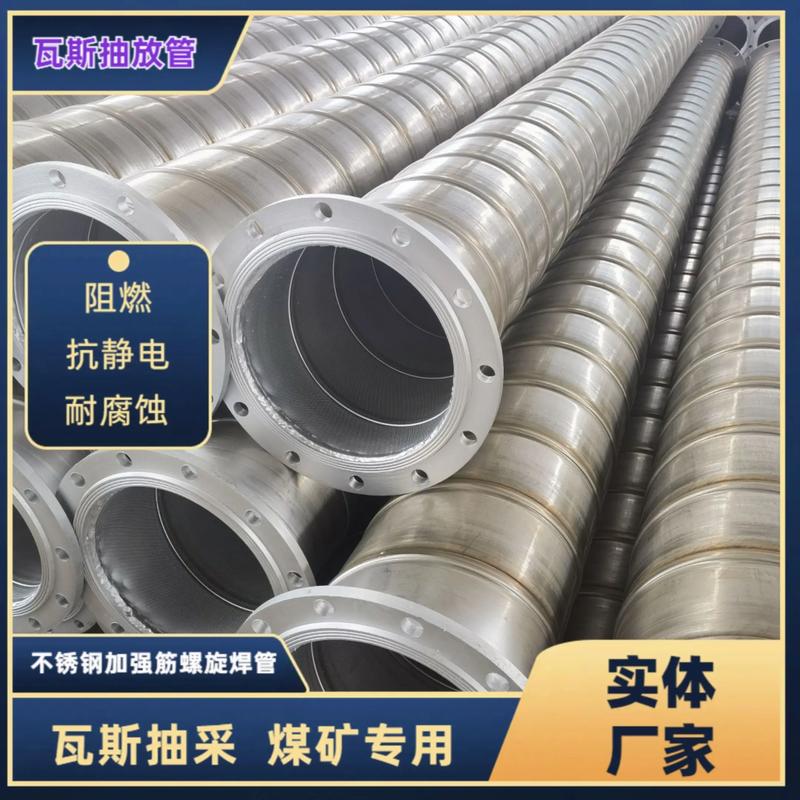
镀锌加强筋螺旋焊管 螺旋焊管领域的防腐与强化解决方案
引言
螺旋焊管作为一种重要的工业管材,广泛应用于石油、天然气、水利、建筑及市政工程等领域。而在众多衍生品类中,镀锌加强筋螺旋焊管凭借其独特的防腐性能与结构强化优势,逐渐成为对耐久性和承载能力有更高要求场景的首选。本文将围绕螺旋焊管的基本特性,重点解析镀锌加强筋螺旋焊管的结构、性能与应用。
一、螺旋焊管概述
螺旋焊管是将低碳碳素结构钢或低合金结构钢带按一定螺旋角卷制成管坯,采用双面埋弧焊或高频焊接工艺制成的管材。其特点包括:
- 规格范围广:同一宽度钢带可生产多种管径,尤其适合大口径管材。
- 焊缝受力好:螺旋焊缝使管体应力分布均匀,承压能力较强。
- 生产效率高:连续成型工艺,便于大批量生产。
- 成本经济:相比无缝管,制造成本更低,且材料利用率高。
螺旋焊管常用于输送流体、桩基工程、结构支撑等。但普通螺旋焊管在潮湿、酸碱或埋地环境中易腐蚀,因此需要额外防护。
二、什么是镀锌加强筋螺旋焊管
镀锌加强筋螺旋焊管是在普通螺旋焊管基础上进行两项关键升级:
- 镀锌处理:在钢管表面镀上一层锌层,利用锌的牺牲阳极保护作用,显著提高耐腐蚀性。
- 加强筋结构:在管壁外部(或内部)增加纵向或环向的加强筋,通过焊接或轧制方式与管体结合。加强筋可提高钢管的抗弯截面模量,从而增强承载能力和抗变形能力。
简言之,它通过“表面镀锌”解决防腐问题,通过“加强筋”解决强度问题。
三、制造工艺要点
1. 螺旋焊管基管生产
采用常规螺旋焊管机组,将钢带螺旋成型并焊接成管。焊缝需经在线连续超声波检测,确保无缺陷。
2. 加强筋焊接
加强筋通常采用扁钢、螺纹钢或专用型钢,沿管体纵向或螺旋方向断续或连续焊接。焊接时需控制热输入,避免管体变形或烧穿。对于大口径管,加强筋多焊在外壁,呈“肋条”状分布。
3. 镀锌工艺
镀锌分为热浸镀锌和电镀锌。热浸镀锌锌层厚(通常≥65μm),附着力强,适合室外及埋地环境;电镀锌锌层薄,表面更光洁,多用于室内或轻度腐蚀环境。加强筋螺旋焊管因尺寸较大,普遍采用热浸镀锌。
4. 后处理
镀锌后需进行钝化、冷却、矫直和检验(锌层厚度、附着力、尺寸精度等)。
四、性能优势
- 双重防腐:锌层的屏障保护 + 电化学保护,即使镀层局部破损,锌仍能保护钢基体。
- 高强度与刚度:加强筋使得相同壁厚下,抗弯、抗压能力提升30%以上,可减少壁厚,降低用钢量。
- 抗冲击与抗疲劳:加强筋约束了管壁局部屈曲,提高结构稳定性及动态载荷下的疲劳寿命。
- 使用寿命长:在适度腐蚀环境中,热镀锌加强筋螺旋焊管寿命可达20~30年,远高于普通螺旋焊管。
- 性价比高:相比不锈钢管或涂塑复合管,成本适中,且易于现场焊接和安装。
五、典型应用场景
- 市政与建筑:用于路灯杆、旗杆、支柱、钢结构支撑框架等,既防腐又有足够刚度。
- 水利与电力:泵管、排泥管、电缆护套管,镀锌层抵抗水汽及土壤腐蚀,加强筋满足地压或水压下的抗变形。
- 交通工程:桥梁护栏、隔离栅、声屏障立柱。
- 海洋与港口:近海支撑桩、码头结构管,耐盐雾腐蚀能力显著优于普通碳钢管。
- 农业温室:大棚骨架,利用镀锌防腐与加强筋的承载能力。
六、选用注意事项
- 明确腐蚀等级:强酸、强碱环境需额外涂层或选用不锈钢。
- 锌层厚度:热浸镀锌一般要求平均厚度≥65μm,具体按GB/T 13912。
- 加强筋形式:根据受力方向选择纵向或环向,关注焊缝质量与应力集中。
- 通用标准:可参考GB/T 9711(螺旋焊管)、GB/T 3091(低压流体输送用镀锌焊接钢管)等。
- 运输安装:避免镀锌层划伤,破损处应及时涂富锌漆修补。
##
螺旋焊管本身已是一种高效、经济的管材;镀锌加强筋螺旋焊管通过“增强 + 防腐”双管齐下,大幅拓宽了其适用范围,特别是在对寿命、承载力和维护成本有严格要求的工程中体现出明显优势。正确选材与规范施工是确保其长期性能的关键。